
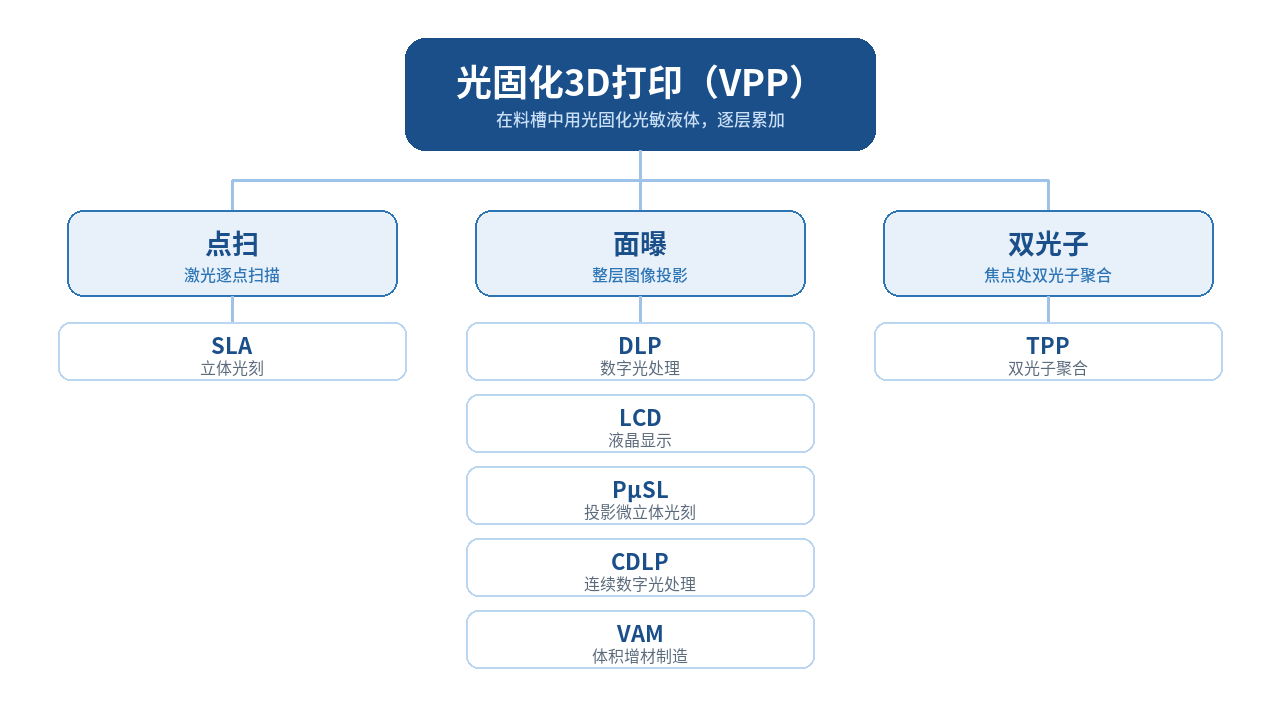
图1 · 光固化的三类曝光机制及各自包含的工艺
一、共同的基础:一套原理,三类曝光机制
这些做法共享同一套化学基础:固化本身是一场光引发的链式聚合,紫外光照射下,光引发剂分解并产生自由基,树脂中的不饱和双键被打开,单体与低聚物连成三维网络。光照射到哪里,哪里才固化——这就是所有光固化工艺共同的选择性来源。如果浆料(slurry)中掺入陶瓷粉,这条路线即光固化陶瓷3D打印,坯体(green body)再经脱脂(debinding)与烧结(sintering)成为陶瓷件。
难点来自粉体本身。颗粒会反射、散射并吸收紫外光,光在浆料中向下传播时不断衰减,能固化的深度因此有限。固化深度遵循 Beer-Lambert 关系:Cd = Dp·ln(E/Ec),Cd 为固化深度,Dp 为衰减长度,E 与 Ec 分别是曝光强度与恰好能固化浆料的曝光强度;固化深度至少要达到层厚的 10% 至 35%,否则层与层之间结合不牢,会出现打印分层[1]。
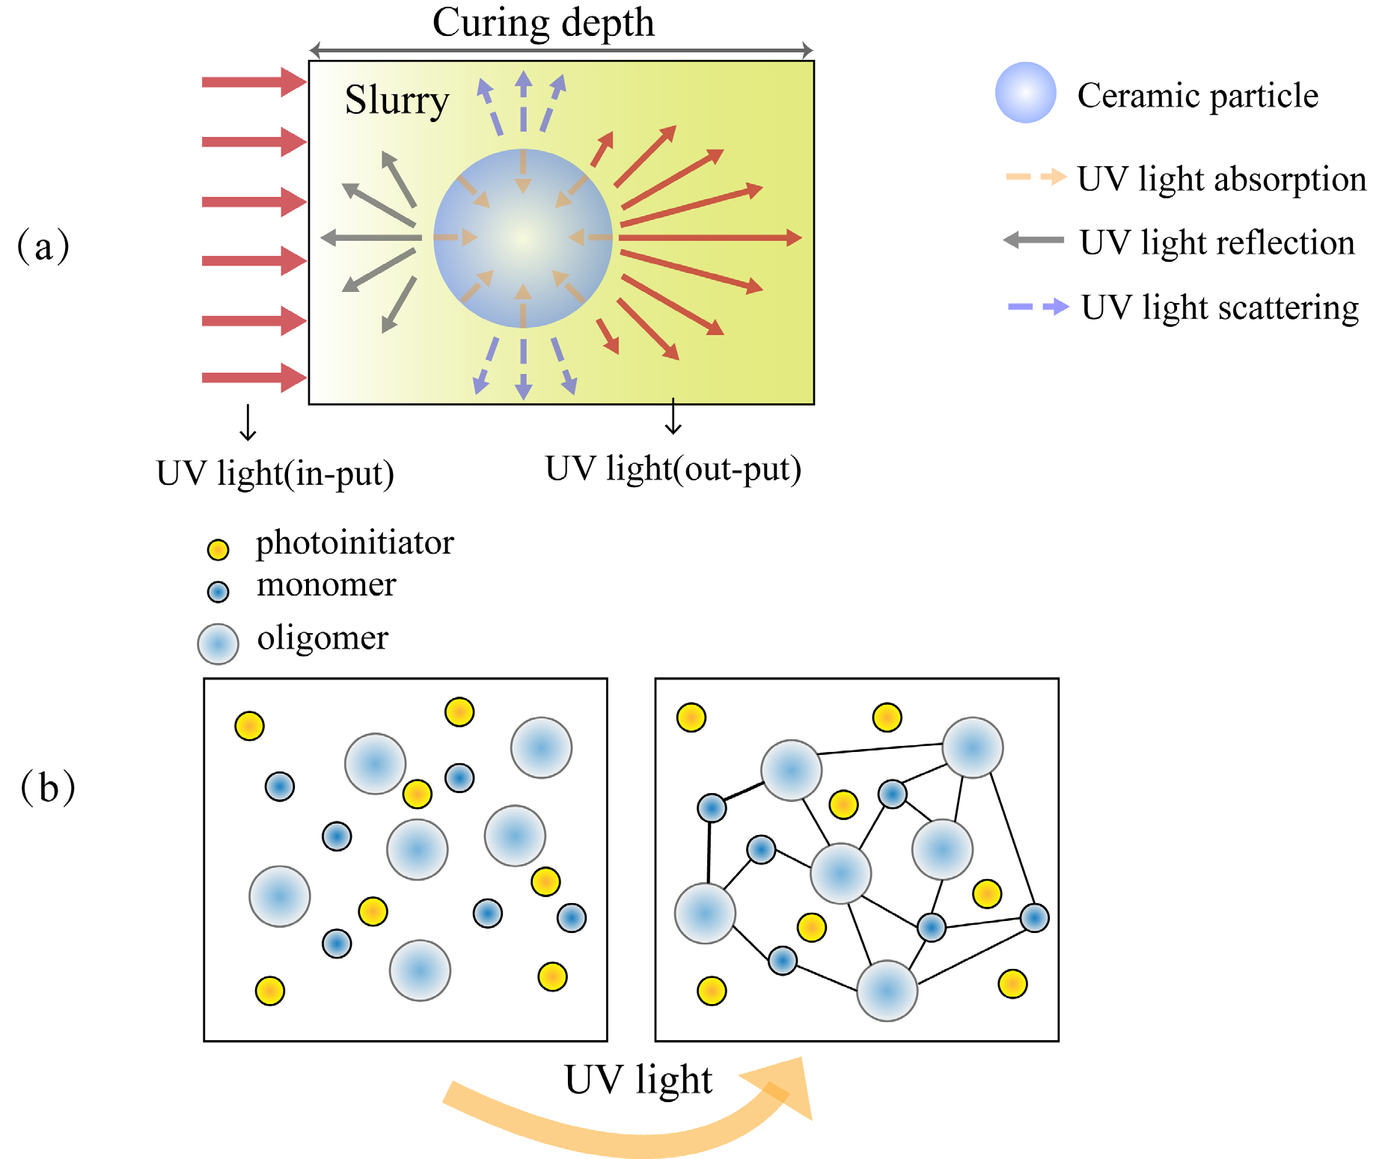
图2 · 光固化的物理基础:(a) 粉体颗粒对紫外光的吸收、反射与散射,光在浆料中一路衰减,能固化的区域因此存在深度上限;(b) 光引发剂、单体与低聚物在紫外光下连成网络,液态浆料转变为固态坯体
按光的照射方式划分,它们归入三类机制——激光逐点扫描、整层图像投影,以及在激光焦点处引发双光子聚合。有正式名称的做法有十来个,但机制只有这三条;综述归纳的 SLA、DLP、LCD 与 TPP 都落在其中[1]。陶瓷成形中应用最广的是前两类,也就是 SLA 与 DLP。
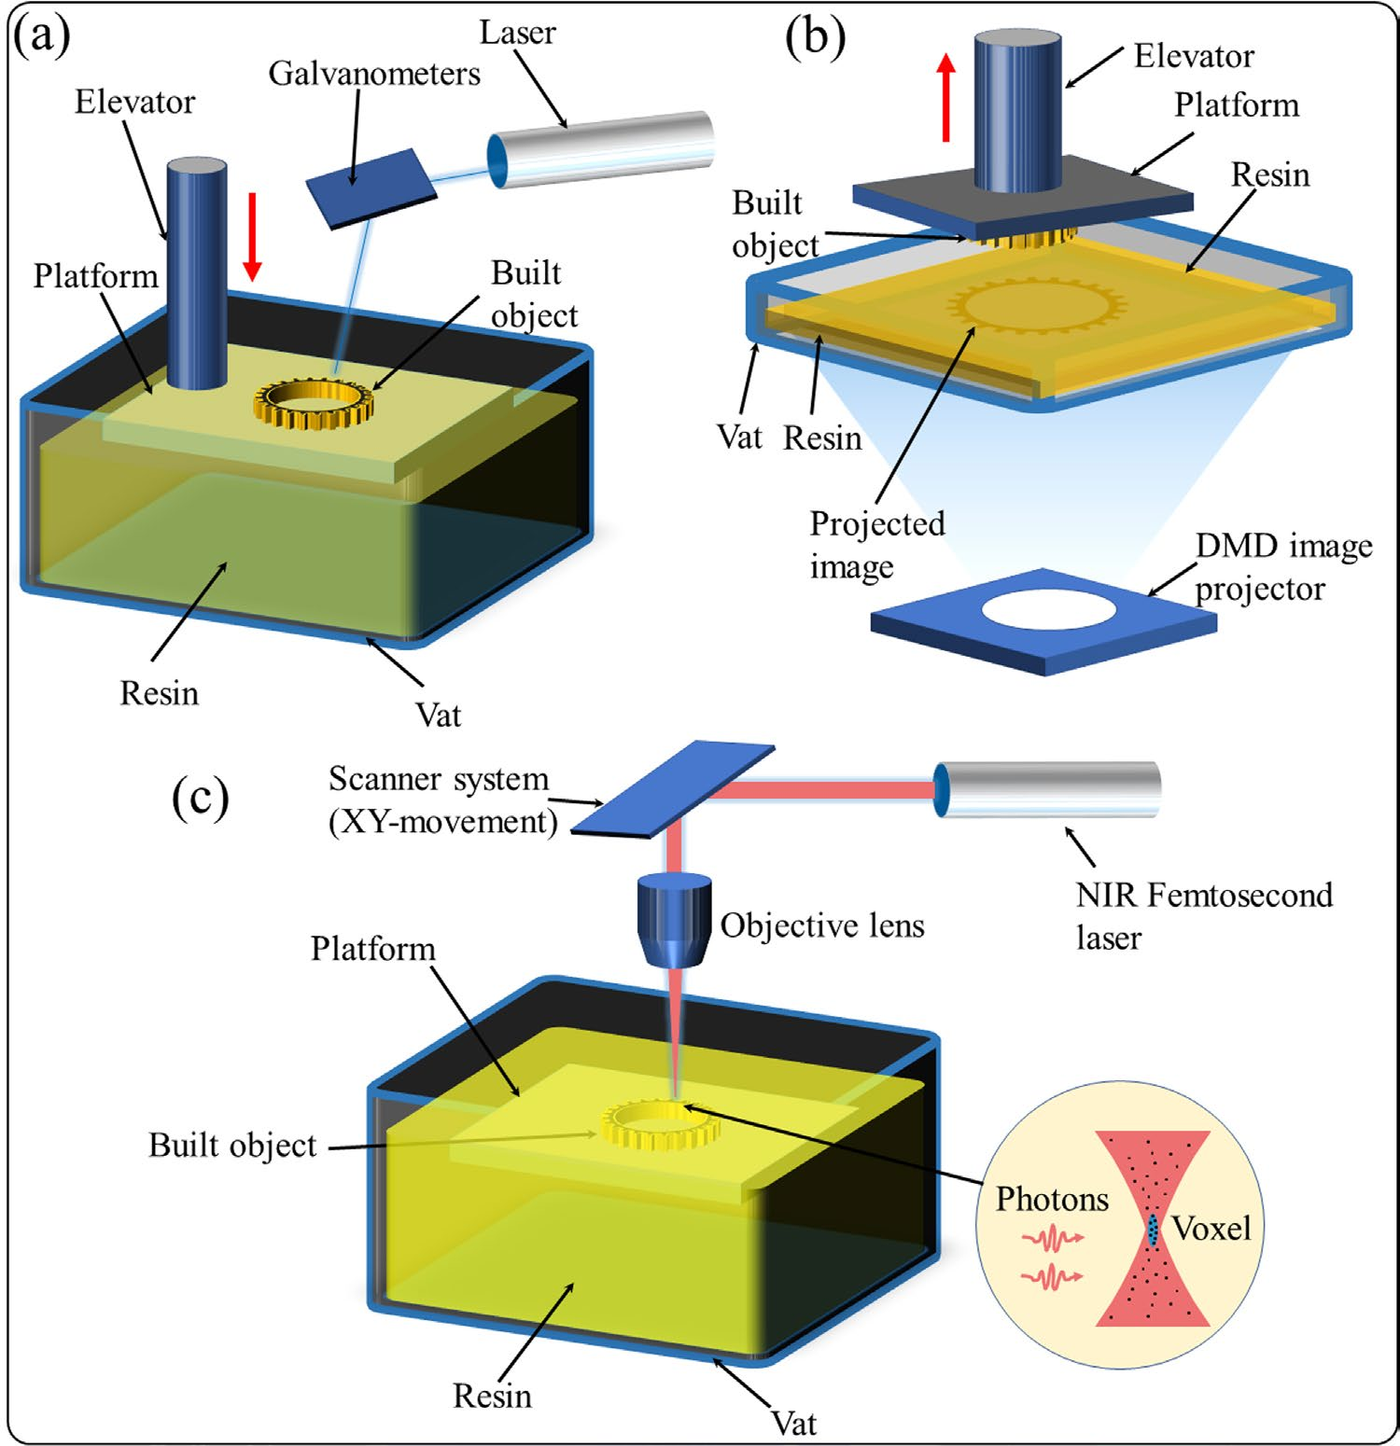
图3 · 三种光固化方式的曝光路径对照:(a) SLA 由激光逐点扫描;(b) DLP 由数字微镜器件把整层图像一次投影到成形面;(c) TPP 用飞秒激光在焦点处引发双光子聚合,用于微纳结构
二、四代谱系:从点扫到体打印
机制之外,还可按出现先后排出一条线。第一代 SLA 用扫描激光逐点固化;第二代 DLP 把整层截面做成一张图,一次投影成形;第三代 CDLP 取消层间的离型与抬升,让固化连续进行;第四代 VAM 叠加多组光学投影,让整个物体一次成形。四代逐步演进而来,不是替代关系;双光子聚合是另一条路线,不在这条序列里[2]。
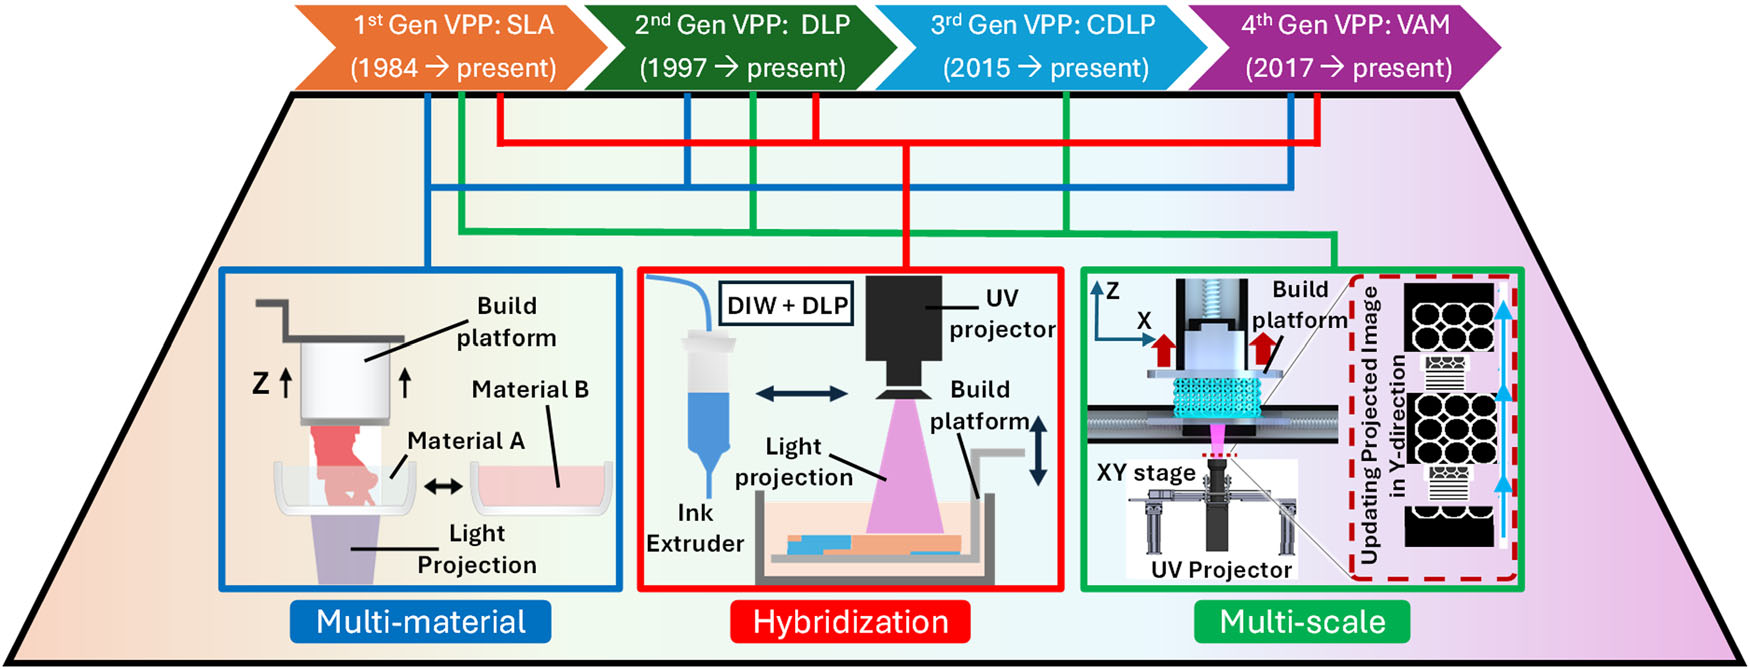
图4 · 光固化工艺的世代谱系:第一代 SLA 以扫描激光逐点固化,第二代 DLP 把整层截面做成一张图一次投影成形,第三代 CDLP 取消层间停顿实现连续成形,第四代 VAM 叠加多组光学投影让物体一次成形;下方三栏分别是多材料、混合成形与多尺度三条扩展方向
四代共用同一套浆料化学与后处理流程,不同在于各自解决什么问题,适用材料也不同。SLA 与 DLP 都是一层一层成形,区别主要在曝光方式;CDLP 取消了每层之间的停顿,成形速度大幅提高,但它需要透氧窗口,目前主要用于树脂与弹性体;VAM 则不再分层,整个零件一次成形,目前集中在光敏树脂与水凝胶[2]。
三、SLA:用一束激光逐点扫描成形
SLA(stereolithography,立体光刻)是最早出现的工艺。它用一束紫外激光,由计算机控制振镜扫描,在浆料表面逐点照射,从点到线、从线到面,固化出一层。一层完成后,成形平台下降一个层厚,刮刀刮平,再扫下一层,反复直到零件打印完成。
成形单元是激光光斑,光斑可以做得很小,固化区域完全由扫描路径决定,因此精度高、尺寸稳、表面光洁;但速率慢、效率不高,打印氧化铝参考球形结构的耗时相当长。综述给出的分辨率区间为 25 至 50 μm,对环境较敏感,幅面受限[1]。
四、DLP:把整层视作一张图像一次曝光
DLP(digital light processing,数字光处理)换了一种曝光方式:不再逐点扫描,而是把整层截面视作一张图像,一次投影到成形面上,整层同时固化。模型先被切片,再逐层投影成形,每一层的投影内容都来自切片数据,无需逐点规划路径。
核心器件是数字微镜器件(digital micromirror device,DMD),由数千个微镜组成,横跨截面的投影区域:亮处微镜把光反射到浆料,暗处光被挡住,由此一次固化整个截面。结果是:一层的固化时间与截面大小几乎无关——一个小齿轮,还是铺满幅面的一排零件,都只需曝光一次。
这种并行方式让 DLP 兼顾分辨率与效率。综述给出的分辨率区间为 10 至 50 μm,细节好、速度快;限制在于幅面与树脂成本。幅面受限的原因是:紫外投影面积增大时,特征分辨率会随之下降——DMD 的微镜总数固定,幅面一大,单个微镜覆盖的尺寸就随之变大[1]。
五、面曝的两条支线:LCD 与 PµSL
面曝这条支线上还有两种做法。LCD 与 DLP 类似,把微镜换成液晶屏做掩膜,成本更低、速度也快,在成本敏感的设备里更常见;但光源均匀性较差,边缘易固化不足,影响精度;综述给出的分辨率区间为 40 至 50 μm,屏幕本身也有使用寿命[1]。
另一种是面曝的微缩版,即投影微立体光刻(projection micro stereolithography,PµSL)。按综述的界定,DLP 把光学调整为微米级体素时即称 PµSL——同一套投影逻辑,把成形单元压到微米量级,换取更细的细节[2]。
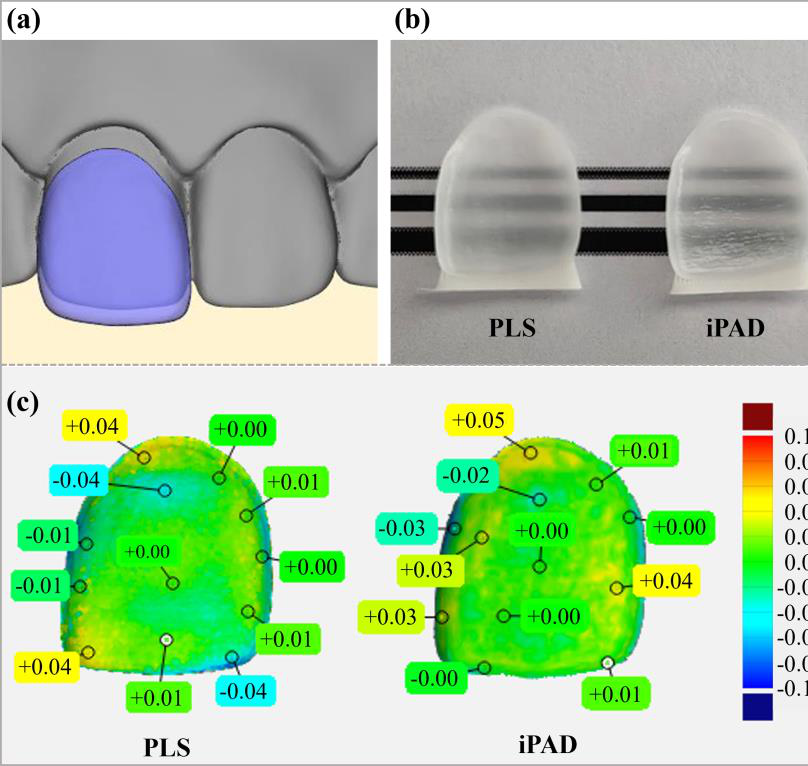
图5 · 微尺度成形的一个实例:(a) 超薄陶瓷贴面的设计模型与就位示意;(b) 打印并烧结后的两片贴面置于条纹背景前,透过贴面可见的条纹清晰程度用于对照透光性;(c) 左右两件样品表面的尺寸偏差分布,偏差以色阶表示并标注具体数值
微尺度上也有实例:已有研究用 PµSL 打印出厚度约 80 μm 的氧化锆贴面,随后以等静压辅助致密化压合残余气孔,抗弯强度测到 951 MPa 量级,显气孔率降到 0.023% 量级。图5 的尺寸偏差分布显示,打印件与设计模型的偏差主要落在 20 μm 以内[3]。
六、各条路线上的极限:速度、尺度与层数
速度上走得最远的是第三代的 CDLP(continuous digital light processing,连续数字光处理)。它最初以连续液面制造的形式出现,在料槽底部设透氧窗口,让氧气扩散进浆料,形成聚合被抑制的死区。有这层死区,零件不必每层离型与抬升,可连续拉出;综述给出的对照是,原本用 SLA 或 DLP 耗时较长的零件,CDLP 用时更短[2]。
在综述的对比中,精度最高的是 TPP(two-photon polymerization,双光子聚合),即三类机制中的双光子。它采用飞秒激光,让材料在焦点处同时吸收两个光子达到激发态并聚合;双光子吸收是非线性过程,只在焦点光强足够高时发生,由此实现亚微米量级的分辨率[1]。它不需要支撑,代价是速度慢、设备昂贵与技术复杂度高,主要在光刻胶与聚合物上打印微纳结构。
不再分层的是 VAM(volumetric additive manufacturing,体积增材制造)。它用多组叠加的光学投影,让物体在整个体积内同时固化,代表性做法是基于断层重建的计算轴向光刻[2]。三个极限分属不同的路线:CDLP 与 VAM 出自面曝,TPP 出自双光子,各自对应一个量——速度、分层与尺度。
七、零件层面:点阵结构与陶瓷型芯
在零件层面,光固化最直接的价值是复杂形状。空心点阵与实心点阵、八边形与菱形多孔支架、功能梯度结构,以及仿生的花瓣与树蛙趾结构,这些形状用传统模具难以兼顾精度与复杂度,在光固化下却可以直接成形,省去了开模与拼装的环节[1]。陶瓷型芯是另一类典型应用,它是熔模铸造叶片内部冷却通道的模具,形状复杂、孔隙率需要可控,传统做法难以在一次成形中兼顾这些要求。
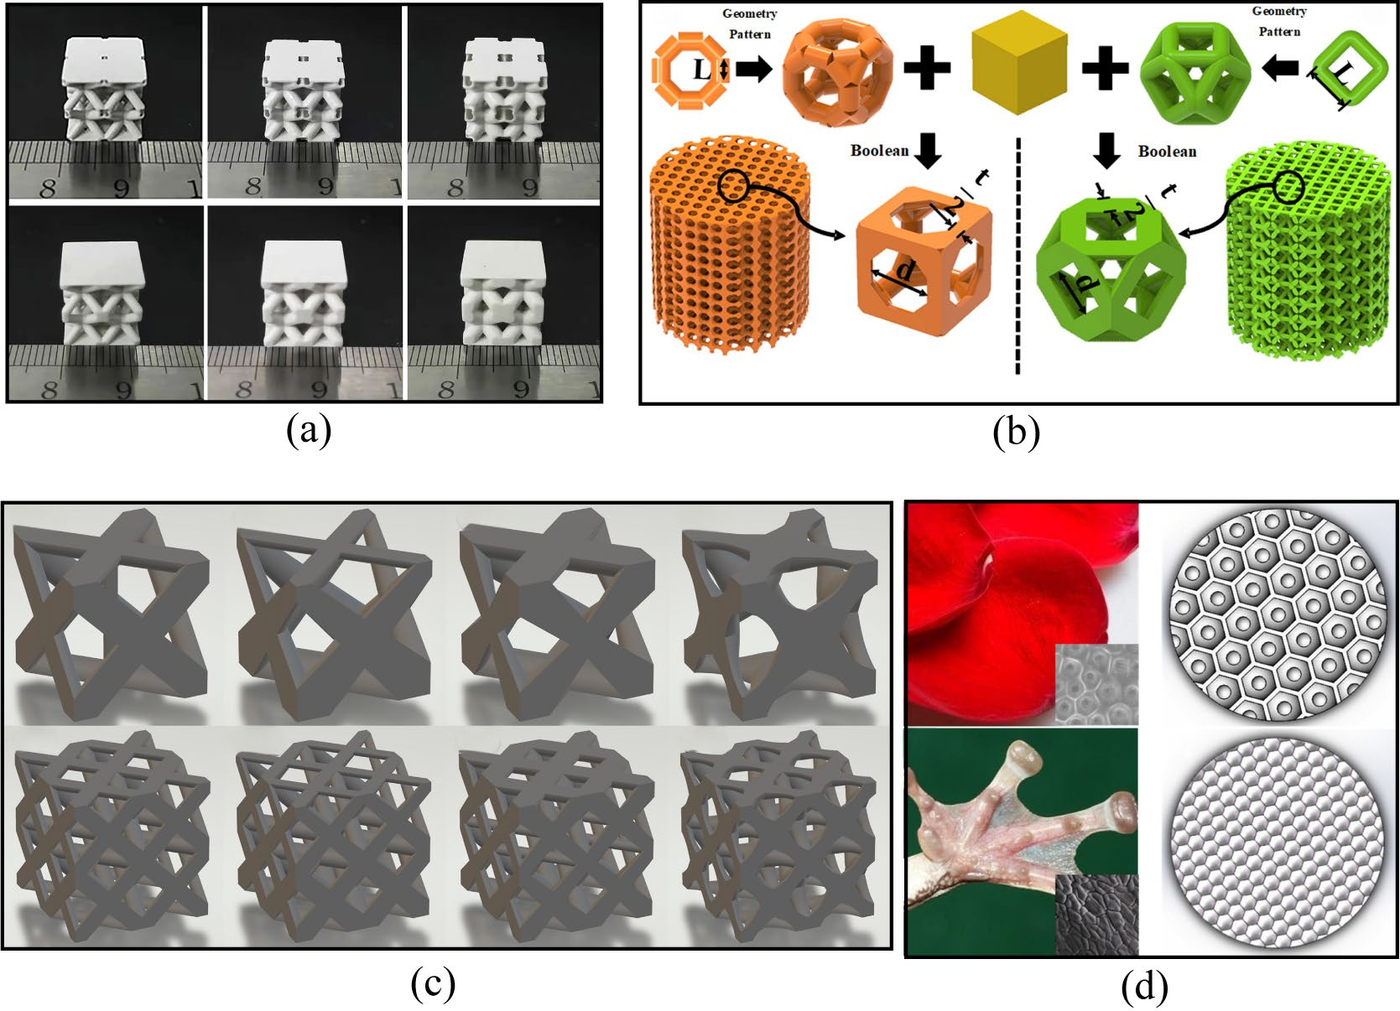
图6 · 光固化可以做出的复杂氧化铝结构:(a) 两类点阵结构,空心与实心,旁附钢尺作尺度对照;(b) 八边形与菱形两类多孔支架的建模过程,先由几何图案经布尔运算得到晶胞,再阵列成整体;(c) 功能梯度结构的模型;(d) 仿生花瓣、树蛙趾,以及蜂窝状与球状多孔构型
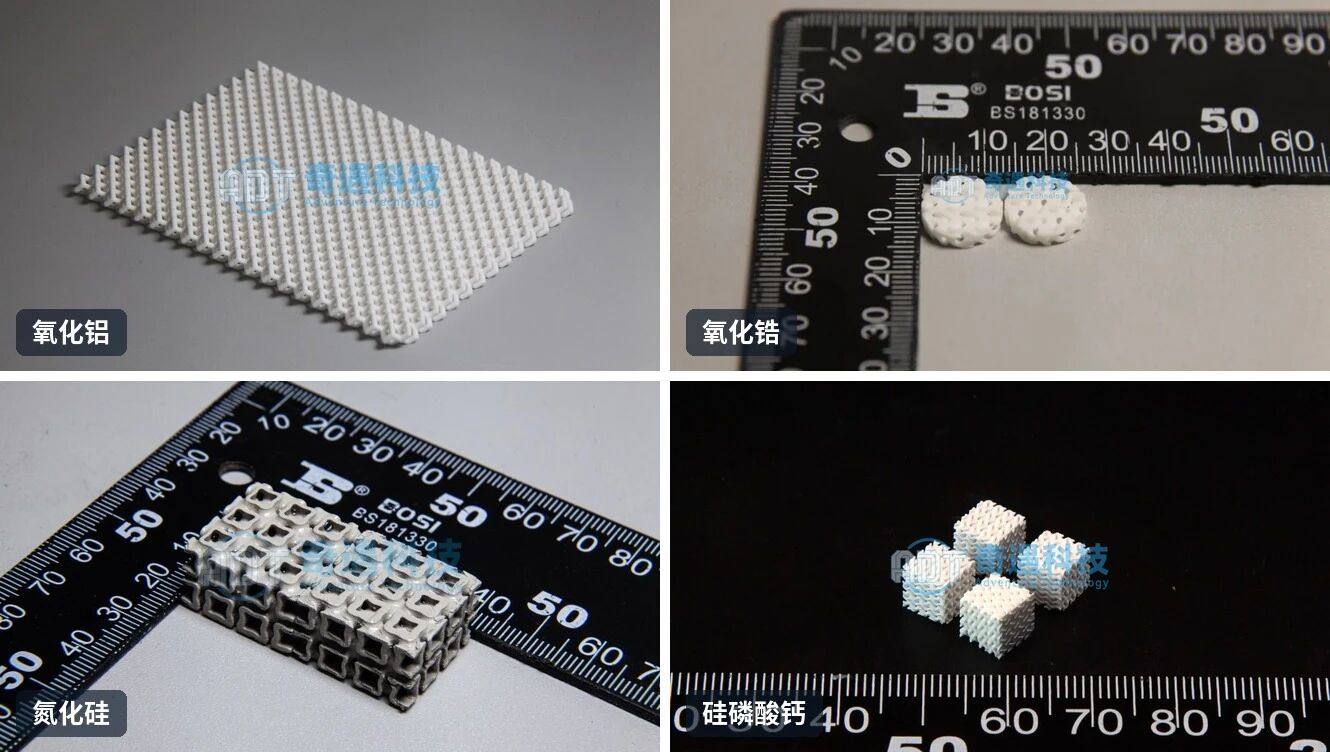
图7 · 奇遇科技 DLP 成形的部分复杂陶瓷结构(左上起):氧化铝多孔板、氧化锆 TPMS 点阵、氮化硅方孔点阵、硅磷酸钙点阵
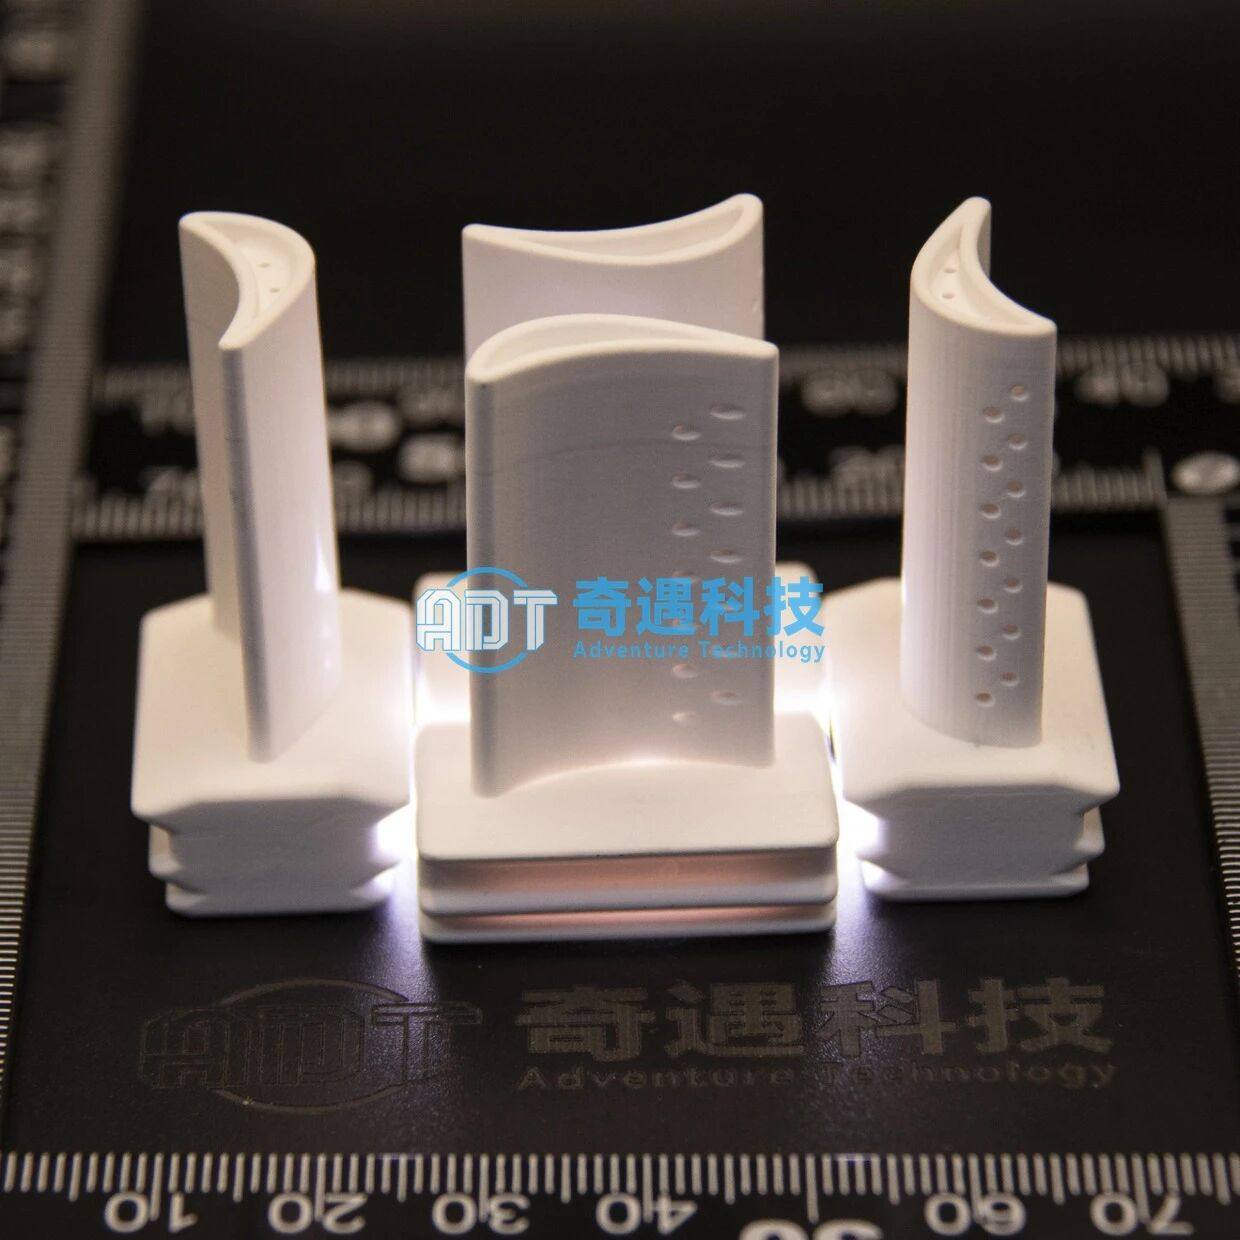
图8 · 奇遇科技 DLP 成形的氧化铝陶瓷型芯
结语
这些做法可以概括为一句:共用同一套化学原理与后处理流程。分岔点只有一个:光以什么方式、什么速度,作用在什么尺度上。SLA 逐点扫,DLP 整层曝光。LCD 与 PµSL 是面曝的两条支线。CDLP 取消了层间停顿,VAM 则取消了分层。TPP 在焦点处把尺度压到亚微米。
这套原理推到今天,还有两个问题没有答案。一是幅面继续增大后,散射强的浆料会带来新约束。怎样才能兼顾像素级精度与整层均匀性,目前没有通用解。二是微米级的分辨能力能否从薄壁小件走向有厚度的功能件。分辨率、可打印厚度与固含量之间的权衡,仍需要逐项实验来划定边界。这也是光固化陶瓷3D打印接下来最值得关注的地方。
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
[1] Zhao J-J, Zhang Y-Z, Li J-H, et al. Additive Manufacturing of Alumina-Based Ceramic Structures by Vat Photopolymerization: A Review of Strategies for Improving Shaping Accuracy and Properties.
Materials. 2025, 18(11): 2445. DOI: 10.3390/ma18112445
[2] Subedi S, Liu S, Wang W, et al. Multi-material vat photopolymerization 3D printing: a review of mechanisms and applications. npj Advanced Manufacturing. 2024, 1: 9. DOI: 10.1038/s44334-024-00005-w
[3] Tong W, Shen Y, Zhang P, et al. Isotropic pressure-assisted defect regulation of PµSL-printed 5Y-ZrO2 for high-reliability ultrathin dental veneers. Journal of Advanced Ceramics. 2026, 15: 9221383. DOI: 10.26599/JAC.2026.9221383